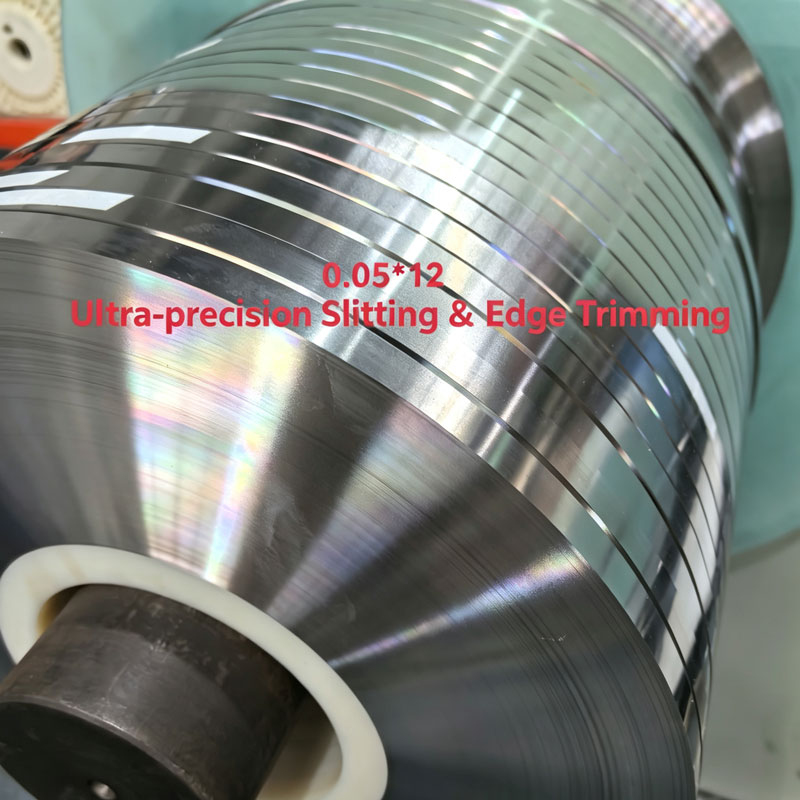
A Qihong 0,05 mm-es rozsdamentes acél rugós szalagja 0,050 mm-es névlegesre van hengerelve ±0,002 mm-es szalaggal, 2-300 mm széles hasítékkal, 1/4H-H temperációban az érintkezők, alátétek és lapos rugók számára. A Ningbo gyártója minden tekercsen temperál, hasít és jelenti a keménységet.
A rajzok szerint 0,05 mm, a prések pedig nem értenek egyet. Ezen a mérőeszközön a névleges érték inkább sáv, mint tény: a tűrés a szelvény néhány százaléka, a sorja ennek a tizede is lehet, és a tekercs saját tekercselése olyan görbületet hagy maga után, amely két méterrel a futásba tévedésként jelenik meg.0,05 mm-es rozsdamentes acél rugós szalagA Qihongból Ningboban, Kínában hengerelték, temperálják és hasítják a meghatározott mikronsávot a malomkonvenció helyett, így az alkatrészt az érkezéskor mérhető számok alapján tervezték.
50 µmnévleges szakasz
±2 µmmérősáv, megrendelésenként egyeztetve
119 g/m300 mm szélességben
Miért 0,05 mm
A rugóhőmérséklet-tartomány ezen a vonalon 0,05 mm-től kezdődik és 3,0 mm-ig tart, míg a fólia tartománya 0,01 és 0,30 mm között mozog, és ugyanazt a szelvényt fedi le a másik irányból. Tehát ez a varrat: a legvékonyabb szakaszt még mindig szalagként kezelik, és az a pont, ahol a meghibásodási módok megszűnnek kohászati jellegűek, és elkezdenek dimenzióssá válni.
A Gauge egy sáv, nem egy szám.0,050 mm-nél a ±0,002 mm-es ablak azt jelenti, hogy a szakasz 4%-kal mozog tekercsről tekercsre. A szalag alsó oldalán felállított és a magas oldalról betáplált prés többet változtat a zárási magasságon, mint amennyit a legtöbb progresszív szerszám elvisel.
A gabona a metszet töredékévé válik.Az ASTM 8-as szemcseméretnél az átlagos szemcseméret körülbelül 22 µm, közel a vastagság fele. Az alkatrész csak két-három szem mélységű, így a hevítések közötti szórás inkább kohászati, semmint gördülési hiba, és semmilyen mérőműszer nem távolítja el.
A sorja a vastagsággal versenyez.Öt mikrométer nem látható 0,30 mm-en, és itt a szelvény 10%-a, ezért a peremállapot ezen a szelvényen számként van rendelve, a nehezebb szalagon pedig megegyezés szerint.
A tekercskészlet tekercseléssel, nem hengerléssel készül.A vékony szakasz a visszacsavaró saját feszültségétől állandó görbületet vesz fel, és a tekercsmag átmérője határozza meg, hogy mennyit.
Tömege alacsony, hossza hosszú.300 mm szélességnél a szalag méterenként körülbelül 119 grammot nyom, tehát egy 100 kg-os tekercs nagyjából 840 m-re fut. Jó a megszakítás nélküli gyártáshoz, megbocsáthatatlan, ha az első tíz méter rossz.
Ezek egyike sem anyaghiba. Ez egy 50 µm-es szakasz fizikája, és ez az oka0,05 mm-es rozsdamentes acél rugós szalagA mérősáv, a sorja magassága és a tekercs felépítése együttesen kell megadni, nem pedig önmagában az osztálynév.
Tolerancia matematika
A ±0,01 mm-es tűrés a 0,5 mm-es szalagon nem figyelemre méltó, és itt lehetetlen: a szelvény 20%-a lenne. A tolerancia csak a nominális részarányt jelent, és ez a részesedés határozza meg ennek a mérőeszköznek az árát.
Névleges nyomtáv
Tipikus zenekar
A szakasz megosztása
0,50 mm
±0,010 mm
2,0%
0,20 mm
±0,005 mm
2,5%
0,10 mm
±0,003 mm
3,0%
0,05 mm
±0,002 mm
4,0%
Korona.A malom közepét valamivel nehezebben hagyja el, mint a széleit. Nehéz csíkon ez lapossági kérdés; itt mérőkérdés, mert a középpont és a szél közötti különbség megközelítheti a teljes tűréssávot.
Élesés vágás után.Vágás helyett hasítóolló, és az utolsó fél milliméter minden élnél elvékonyodhat. 2-10 mm-es szélességeknél számít, hogy az élek az arc nagy részét képezik.
Roll excentricitás.A tekercs mentén periodikus vastagságú hullámként jelenik meg, amelynek hullámhossza megegyezik a munkahenger kerületével. Az egy ponton mért mikrométeres leolvasás teljesen kihagyja.
Maga a mérés.A lapos üllőkkel ellátott kézi mikrométer enyhén összenyomja a vékony csíkot, és alacsony értéket mutat; önsúly vagy érintésmentes idomszer nem. Két szállító összehasonlítása előtt kérdezze meg, hogy a tanúsítvány melyik eszközből származik.
Írja be a tűréshatárt sávként plusz mérési módszerként, például "0,050 mm ±0,002 mm, érintésmentes idomszerrel középszélességben mérve". A beszerzési rendelésen szereplő csupasz "0,05 mm-t" minden szállító teljesíti a neki megfelelő módon, és az utólagos vita az értelmezésről szól, nem a minőségről.
A 4%-os tartás 50 µm-en inkább gördülési és feszültségszabályozási probléma, mint ellenőrzési probléma, ezért0,05 mm-es rozsdamentes acél rugós szalaga mérőeszközhöz csatolt sávval van idézve, és tekercsenként megerősítve, ahelyett, hogy katalógusábraként lenne ígérve.
Keménység a mérőnél
A keménységet általában egy számként adják meg. 0,05 mm-nél ez először metrológiai döntés, mert a behúzásnak bele kell illeszkednie a metszetbe, mielőtt a leolvasás bármit is jelentene.
A betöltés megváltoztatja a választ.A HV 550-nél egy 0,1 kgf bemélyedés körülbelül 18 µm átmérőjű és nagyjából 6 µm mély, a metszet nyolcad része, amit az ASTM E384 elfogad, mert a vastagság meghaladja az átló 1,5-szeresét. Ugyanannak az anyagnak, amelyet 1 kgf-nél teszteltek, 58 µm átlóra van szükség, és ezért 87 µm metszetre van szükség, tehát a teszt itt érvénytelen, bármit is nyomtat a műszer.
Idézze meg a terhelést az értékkel.A HV 550 a HV0.1-nél és a HV 550 a HV1-nél eltérő állítások ugyanarról a tekercsről. A terhelés nélküli tanúsítvány semmivel sem összehasonlítható.
A húzóerő a teljes szakaszon fut.50 µm-ből nem lehet megmunkált mintát készíteni, így a teszt a szállított szélességen szalagszakító, és az eredmény a minta szélességétől és a markolat beállításától függ. Kérdezze meg a használt szélességet.
Ellenőrizze a szélességben, ne csak a mentén.Az izzítás és a temperhengerlés a széleket és a közepét kissé távol tartja egymástól. Három leolvasás, két él és közepe, többet mond, mint egyetlen szám a közepén.
Szélesebb szórásra kell számítani, mint a vastag szalagon.Két vagy három szemcse áthaladása a szakaszon azt jelenti, hogy a behúzás egy szemcsehatárra vagy egy szemcse belsejébe kerülhet, és a leolvasások közötti eltérés valódi anyagviselkedés, nem pedig kezelői hiba.
A gyakorlati megoldás egy beszerzési rendelési sor, amely megnevezi a módszert: keménység HV-ban a megadott terhelés mellett, tesztelve a szélesség három pontján, tekercsenként jelentve. Ez megfordul0,05 mm-es rozsdamentes acél rugós szalagegy olyan anyagba, amelyet a beérkező ellenőrzés valóban elutasíthat, ez az egyetlen olyan specifikáció, amelyet érdemes megírni.
A műszaki adatlap
Az alábbi ábrák a mérőműszer munkaablakát mutatják. Bármi, ami rajtuk kívül esik, egyenként idézve, nem pedig táblázatból ígérve.
Tétel
Specifikáció
Névleges nyomtáv
0,05 mm (0,050 mm); 0,05-3,0 mm ugyanabban a sorozatban kapható
Vastagság tolerancia
±0,002 mm jellemző ennél a szelvénynél, a sáv megrendelésenként egyeztetve
Szélesség
2-300 mm-es rés; megállapodás szerint szűkebb vagy szélesebb
Osztályok
201, 301, 304, 316L, 631, 430
Az indulat
Lágyított, 1/4H, 1/2H, 3/4H, H
Keménységi jelentés
HV a megadott terhelés mellett (HV0,1 vagy HV0,2), három pozíció a szélességben
Szakítószilárdság
1100 és 2100 MPa között a kemény temperamentumok között, minőségenként és tempónként megerősítve
Laposság
0,03 mm/m vagy jobb a kész hasított tekercsen
Felület
2B, BA, szálcsiszolt, polírozott; olajozott vagy száraz az előírásoknak megfelelően
Él
Hasított, lekerekített él vagy sorjázott a megadott sorjamagasságig
Szállítási űrlap
Tekercs, oszcilláló tekercs, vágott hossz
A tekercs súlya
Állítsa be a decoiler kapacitását; kb. 840 m/100 kg 300 mm-en
ISO 9001 minőségbiztosítási rendszer, SGS; RoHS dokumentáció kérésre
Minimális rendelés
100 kg szabvány; 5-20 kg próbahossz a szerszámminősítéshez
Három vonal végzi a legtöbb munkát a lekérdezés során: a mérősáv a mérési módszerével, a sorjamagasság, amellyel együtt lehet élni, és a tekercs súlya, amelyet a decoiler elbír. Minden más az első tekercs után állítható; ez a három dönti el, hogy az első tekercs egyáltalán fut-e.
A szélesség megér egy második pillantást, mielőtt a rajz lefagy. Minél keskenyebb a rés, annál nagyobb arányt vesz fel a homlokfelületen a nyírt él: egy 2 mm széles részen a fél felület élérintkezős lehet, így nagyon kevés alapanyag marad a teherhordáshoz. Ez inkább tervezési döntés, mint vásárlás. Küldje el a kész üres méretet a megkereséssel úgy0,05 mm-es rozsdamentes acél rugós szalaga szerszámnak ténylegesen szükséges szélességben van megadva.
Edge és Burr
A sorja egy magasság, vékony csíkon pedig a magasság százalék. Öt mikrométer 0,30 mm-en a metszet 1,7%-a, és egy sorjázó menetben eltűnik; öt mikrométer itt 10%, és ez lesz a legmagasabb dolog az alkatrészen.
Hasított élaz alapértelmezett és a legolcsóbb. Egyik oldalán átgördült él, a másikon sorja van, és a sorja oldalát meg kell nevezni a rajzon, hogy a szerszám a kanyarban vagy a csúszó érintkezőtől távolabb helyezhesse.
Kerek élborotválkozással vagy hengereléssel eltávolítja az éles sarkot. Egy bérletbe kerül, védi a kezelőket és a szerszámokat, és a szokásos választás az ömlesztve szállított vagy vezetősínen keresztül adagolt alkatrészekhez.
Sorjázva a megadott magasságigaz egyetlen ellenőrizhető változat. A „sorjázott” önmagában mást jelent a különböző üzletekben; "3 µm alatti sorja 200x-nál mérve" egy kritérium.
Élesésa nyírástól milliméter külső töredéke vékonyodik. Egy 2 mm széles csíkon, amely az arc negyede, és később lágy zónaként jelenik meg, amely nem tartja meg a hajlítást.
A kezelési nyomok a másik sorja.Az 50 µm-en átívelő karcolás bevágás, a rugón lévő bevágás pedig fáradásos eredetű. Az átlapolt tekercselés és a decoilernél lévő kesztyűk többet számítanak ezen a mérőműszeren, mint bármelyik másikon a sorozatban.
Az élállapot a legolcsóbban megváltoztatható és a legdrágább későn felfedezhető változó, mivel a sorjaproblémát általában a vevő présgépe találja meg, nem pedig a vágóvonal. A perem és a sorjamagasság megnevezése a rendelésen marad meg0,05 mm-es rozsdamentes acél rugós szalagattól, hogy olyan anyag legyen, amely csak a szállító saját mintáján működik.
Tekercs felépítése
Vékony csík emlékszik rá, hogyan volt megsebesítve. A visszacsavaró feszültsége, a mag átmérője és a gyűrűk egymásra helyezésének módja mind olyan formát hagynak a tekercsben, amelyet a prés örököl, és 50 µm-nél ez az alak ugyanolyan hatással van, mint az indulat.
Tekercskészletegy hosszirányú íj, amely akkor jelenik meg, amikor a szalagot letekerjük. Ez a tekercselés feszültségéből és a mag átmérőjéből adódik, és a nagyobb mag és kisebb feszültség csökkenti, nem pedig az utólagos szintezés, mivel ezen a mérőeszközön a szintezés keménységbe kerül.
Nyílpuskaegy szélességi görbület, amelyet általában a malomtól örököltek és hasítással erősítenek fel. Ez egy lapos tányéron ringató alkatrészként és inkonzisztens üres helyként jelenik meg a kockában.
Teleszkóposakkor fordul elő, amikor a körök oldalra csúsznak a tekercselés során. Az átlapolás vagy élvezetés megakadályozza; semmi sem oldja meg, ha már szállítás közben történt.
Oszcilláló tekercseléselőre-hátra fekteti a csíkot egy széles orsón, amely szinte teljesen eltávolítja a tekercskészletet, és lehetővé teszi a hosszú futás folytatását tekercscsere nélkül. Ez a szokásos szállítási forma keskeny szélességek és hosszú hosszúságok esetén.
A tekercs súlya kezelési döntés.Egy 100 kg-os tekercs ennél a szelvénynél több mint 800 m anyag: kevesebb tekercscsere és hosszabb megszakítás nélküli futás, de nagyobb súly emelhető és nagyobb veszteség, ha a széle szállítás közben megsérül.
A csomagolás a specifikáció része.Nedvességálló papír, átlapolás és fertőtlenített raklap védi az élt, amelyet egyetlen hevedernyom is tönkretehet.
A tekercs felépítésének megadása nem részlet a szállítási ügyintéző számára; ez az utolsó folyamatlépés, amely eldönti, hogy az anyag elég laposan érkezik-e az adagoláshoz. A hengerlés, temperálás és hasítás egy üzemben zajlik a Ningbo High-Tech Zone-ban, ezért0,05 mm-es rozsdamentes acél rugós szalagfeltekerhető a mag átmérőjére és a tekercs súlyára a decoiler ténylegesen fut.
GYIK
Q0,05 mm még csík, vagy már fólia?
AKereskedelmi szempontból mindkettő, pontosan ezért okoz vitákat. A fóliát körülbelül 0,01-0,30 mm-es, a szalagokat pedig 0,05-3,0 mm-es méretben katalogizálják, így mindkét katalógusban egy 50 µm-es szakasz található, és két különböző gyártósorról lehet idézni. Azok a vonalak nem viselkednek egyformán: más-más feszültséggel futnak, különböző mestertekercs-szélességekből hasítanak, és különböző tűréssávokat tartanak, így a beérkező tekercs más készlettel és más éllel rendelkezik, attól függően, hogy melyik készítette. Ezek egyike sem látszik a dobozon. Kérdezd meg, hogy melyik vonal hozza létre a tekercset, és milyen sávot tart ez a vonal. Ezen az oldalon a rugós temper sorozat 0,05 mm-től kezdődik, az ultravékony sorozat pedig 0,01-0,1 mm-t takar, ezért ugyanaz a cikkszám két nagyon eltérő árajánlattal térhet vissza.
QMilyen toleranciát tud valójában tartani ezen a mérőeszközön?
AKörülbelül ±0,002 mm a normál sáv, és egy adott szélességnél és fokozatnál szorosabbról beszélhetünk, nem pedig általánosságban. Két dolog mozgatja a választ. Az első a szélesség: egy széles tekercset hosszú tekercsrésszel nehezebb megtartani, mint egy keskeny hasított szalagot, mert a koronának és az excentricitásnak több helye van a megmutatkozásnak. A második a mérési módszer, mivel a kézi mikrométer és az érintésmentes mérő nem egyezik a mikrométerrel. Mondja el nekünk az összeszereléshez szükséges zenekart és azt a hangszert, amellyel ellenőrizni fogja, és az árajánlatot a katalógusszám helyett ehhez a párhoz írjuk.
QA tanúsítvány szakítószilárdságot vagy keménységet ad?
AMindkettőt be lehet jelenteni, de különböző tesztekből származnak, és az egyik sokkal megbízhatóbb vékony szakaszon. A szakítószilárdságot egy teljes metszetű szalagmintán mérik, így az eredmény a minta szélességétől és a markolat beállításától függ, és 50 µm-nél nagyobb szórást hordoz. A keménység gyorsabb, helyi és olcsóbb, de csak akkor érvényes, ha a terhelés megadva van, és a metszet legalább 1,5-szerese a behúzás átlójának. A rutin átvételhez minden tekercsre a megadott terhelés mellett HV keménységet, a minősítő tekercsre vagy kérésre a szakítószilárdságot adunk. Ha a rajz húzószalagot ír elő, mondja ki a vizsgálati szakaszban, hogy a vizsgálati ütemterv beépüljön az árba, ahelyett, hogy utólag hozzáadná.
QMeg tudod adni ezt a mérőműszert teljesen keményen?
AIgen, és a legtöbb vásárló erre vágyik, mert egy 50 µm-es alkatrész általában érintkező, alátét vagy lapos rugó, aminek nagy mozgás nélkül kell elviselnie a terhelést. A határ nem maga a keménység, hanem az, hogy az alkatrésznek utána mennyit kell túlélnie. A teljesen kemény anyagnak ennél a szelvénynél szinte nincs alakítási tartaléka, ezért a sekély sugáron túli hajlításokat edzés előtt be kell tervezni, vagy az alkatrészt lágyabb temperálásból kell elkészíteni. Mondja el nekünk a legkisebb hajlítási sugarat a rajzon és azt az elhajlást, amelyet az alkatrész lát; ez a pár dönti el, hogy H a megfelelő hívás, vagy 1/2H ugyanazt a terhelést fogja-e elviselni egy működőképes hajlítással.
QMilyen hosszú a tekercs és hogyan kell feltekerni?
AA hosszúság a szélességből következik, mivel a tekercsek olyan súlyra vannak feltekerve, amelyet a decoiler képes felemelni. 300 mm szélességnél a szalag tömege nagyjából 119 g/méter, tehát egy 100 kg-os tekercs körülbelül 840 m; 50 mm szélességnél ugyanez a súly több mint 5000 m. A keskeny szélességű anyagokat általában oszcilláló tekercsben szállítják egy orsón, amely eltávolítja a tekercskészletet és lehetővé teszi a folyamatos futást, míg a szélesebb anyagok hagyományos tekercsként jönnek a magra, amelynek mérete csökkenti a szükséges görbületet. Adja meg nekünk az uncoiler fogantyúinak maximális tekercssúlyát és a kívánt hosszt a változtatások között, és a tekercselés úgy lesz beállítva, hogy megfeleljen a szokásos orsónknak.
QMelyik élt rendeljem egy ilyen vékony alkatrészhez?
AHasított él, ha az alkatrész ki van tömve, és a széle eltűnik a burkolatban, mert ez a legalacsonyabb költségű lehetőség, és a sorja a munkafelülettől elfordítható. Kerek él, ha a szalagot egy vezetőn keresztül vezetik be, ömlesztve kezelik vagy csúszó érintkezőt érintenek, mivel a hengerelt él nem borotválja meg a szerszámot vagy a kezelőt. A megadott magasságra sorjázik, ha az él funkcionális felület marad, ami gyakori az érintkező rugóknál, ahol a sorja egy illeszkedő részhez ülne. 50 µm-en a sorja a metszet tizede, ezért érdemes egy sort a rajzon és egy beszélgetést a tekercs hasítása előtt.
QTesztelhetek egy rövid hosszt, mielőtt elkötelezném magam a teljes megrendelés mellett?
AIgen, egy nagyjából 5-20 kg-os próbahossz normális a szerszám minősítéséhez, szemben a körülbelül 100 kg-os szabványos minimummal. A próba hengerlése és hasítása ugyanazon ütemezés szerint történik, mint a gyártási rendelés, és ez az egyetlen módja annak, hogy viselkedése előre jelezze a tömeget, és a gyártási szélességre vágható, így a valódi szerszámon fut, nem pedig laboratóriumi présen. Küldje el az üres szélességet, az indulatot és a használni kívánt élt, és a próba erre a kombinációra épül. Az eltérő szélességre végzett próbavágás eredményei nagyon keveset árulnak el ennél a szelvénynél, mivel az élmegosztás és a dőlésszög egyaránt változik a szélesség függvényében.
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat